
Ligne de revêtement professionnelle spécialement conçue pour les pièces moulées de grande taille et les pièces de camions lourds, applicable à diverses pièces moulées de grande taille (moulées d&#x...
See Details
Yueze Environmental Protection fournit des solutions de traitement de surface industrielles conformes et uniques, dotées d'une technologie professionnelle et d'un savoir-faire raffiné.
 Obtenir des demandes
2026-10-16
La peinture en poudre est un matériau de revêtement sec : la résine, les pigments et les additifs sont mélangés, extrudés, refroidis et broyés en une poudre fine qui contient pas de solvant du tout . La poudre est pulvérisée sur une pièce métallique mise à la terre, déposée en place par attraction électrostatique, puis fondue et durcie dans un four pour former un film dur et continu. Rien ne s'évapore lors de l'application, c'est pourquoi une seule couche dépose généralement entre 60 et 120 micromètres, soit deux à quatre fois l'épaisseur d'une couche de peinture liquide standard.
C'est la réponse courte. La réponse pratique est plus importante lorsque vous proposez une pièce ou achetez une ligne, car la nature sèche du matériau détermine tout en aval : suspension des pièces, contrôle de l'épaisseur du film, temps de changement de couleur et quantité de matériau que vous récupérez au lieu de jeter.
La peinture en poudre est un revêtement formulé et non un seul produit chimique. Une poudre thermodurcie typique se décompose à peu près comme ceci :
Le mélange est extrudé à chaud, refroidi en une feuille cassante et broyé à 20 à 60 micromètres. La répartition granulométrique est un détail que les acheteurs voient rarement mais ressentent toujours : les particules fines excessives diminuent l'efficacité du transfert et créent de la poussière, tandis que les particules surdimensionnées donnent une surface rugueuse de type peau d'orange.
La séquence est fixe. Le raccourcissement d’une étape se manifeste généralement par une perte d’adhérence ou des trous d’épingle en quelques semaines et non en quelques années.
Les deux portent le même nom, mais ils se comportent différemment au four, et cette différence détermine la réparabilité, l’épaisseur et le coût par pièce.
| Propriété | Poudre thermodurcie | Poudre thermoplastique |
|---|---|---|
| Mécanisme de guérison | Réticulation chimique ; ne peut pas être refondu | Faire fondre et couler uniquement ; peut être refondu |
| Épaisseur du film | 60 à 120 micromètres en une seule couche | 250 à 1000 micromètres, souvent multi-passes |
| Réparation | Difficile ; la pièce est décapée et recouverte | Peut être refondu localement |
| Matériaux typiques | Époxy, polyester, hybride, polyuréthane, fluoropolymère | Nylon, PVC, polyéthylène |
| Meilleur réglage | Appareils électroménagers, pièces automobiles, profils architecturaux | Protection des canalisations, des rayonnages, des produits chimiques et de l'usure épaisse |
Meilleure résistance à la corrosion et aux produits chimiques, pire stabilité aux UV. Le farinage à l’extérieur est normal, alors gardez-le à l’intérieur : réservoirs, armoires, châssis de machines, pièces sous le capot.
La poudre extérieure par défaut. Bonne rétention des UV et du brillant, performances mécaniques raisonnables, large gamme de couleurs.
Un compromis pour les objets d'intérieur : un flux plus fluide, un coût inférieur et une meilleure apparence que l'époxy simple sur les meubles et les étagères.
Durabilité extérieure avec une finition plus lisse et plus fine que le polyester, courant sur les roues et le métal architectural.
Résine de qualité architecturale qui conserve la couleur et la brillance pendant des décennies. Il coûte plusieurs fois plus cher que le polyester et trouve donc sa place sur les façades et les extérieurs à haute visibilité.
La poudre n’est pas un substitut universel à la peinture humide. Il excelle sur les pièces métalliques conductrices et tolérantes à la chaleur produite en volume, et peine ailleurs.
Les pièces moulées et les contrepoids sont une application classique en poudre, mais ils doivent nécessairement un sablage, parfois une pré-cuisson pour empêcher les trous d'épingle de dégazer, puis une couche de base et une couche de finition sur une ligne continue. C'est pourquoi dédié solutions de revêtement de fonderie et de contrepoids sont construits autour de lignes automatisées plutôt que de pulvérisation manuelle.
La peinture en poudre ne contient aucun solvant, mais une ligne de poudre n'est pas sans émissions. La cabine de libération de la poudre en suspension dans l'air qui doit être capturée, les filtres à cartouche et les cyclones doivent être dimensionnés en fonction du nombre d'armes à feu, et le quatre de polymérisation élimine les huiles, l'humidité et les résidus de liant qui trient des pièces moulées et des fabrications soudées.
La conformité du matériel est tout aussi importante que les pistolets : un dépoussiéreur correctement dimensionné pour l'extraction de la cabine, un étage de filtre final pour protéger les gaz d'échappement et, lorsque les réglementations locales l'exigent, un traitement des gaz résiduaires sur la cheminée du four. L'extraction sous-dimensionnée est la cause la plus fréquente d'une finition rugueuse, car la poudre qui aurait dû être capturée se dépose sur la pièce avant le durcissement.
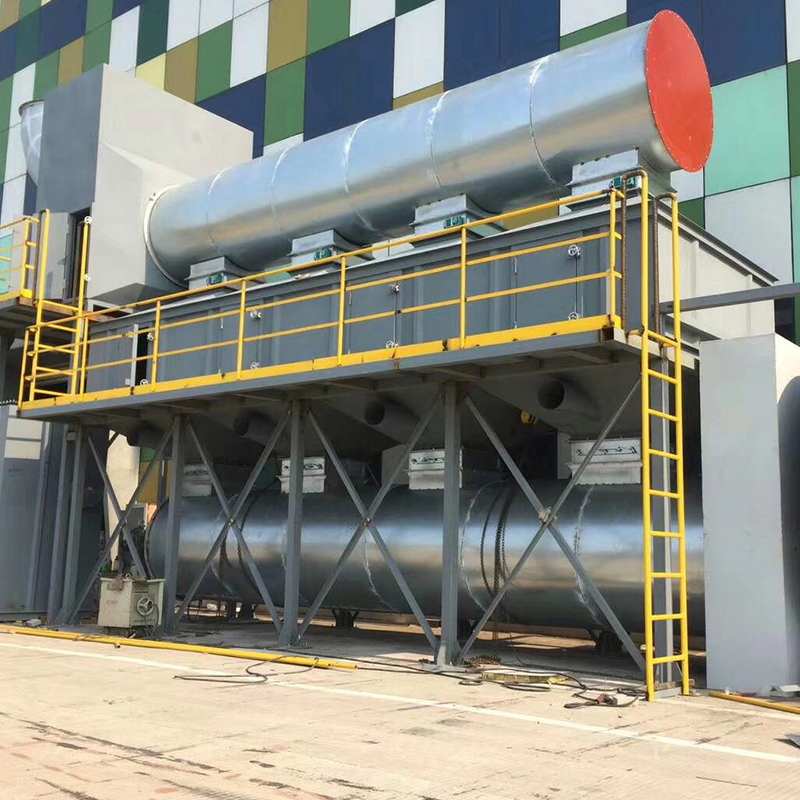 Traitement des gaz résiduaires industriels pour les lignes de revêtement en poudre Système de purification des gaz d'échappement sur mesure pour les opérations de revêtement et de peinture, utilisant la collecte, la filtration, le ventilateur, les commandes et l'évacuation pour réduire la pollution de l'atelier. Voir le produit →
Une ligne de poudre est une chaîne de stations appariées, et la station la plus faible fixe le débit : le prétraitement, un four de séchage, la cabine de poudre avec récupération, des réciprocateurs ou robots portant les pistolets, le four de polymérisation, le refroidissement et un convoyeur qui déplace les pièces à travers chacun d'eux à vitesse constante. Les commandes dépendent des stations entre elles afin que la température du four, la vitesse de ligne et les réglages du pistolet restent en phase.
Lorsque vous évaluez le coût d'une nouvelle ligne ou d'une mise à niveau, la liste complète des équipements compte plus que le prix global du pistolet. Cela vaut la peine de comparer de quel équipement dispose une ligne de production de revêtement avant de peser les offres des différents fournisseurs.
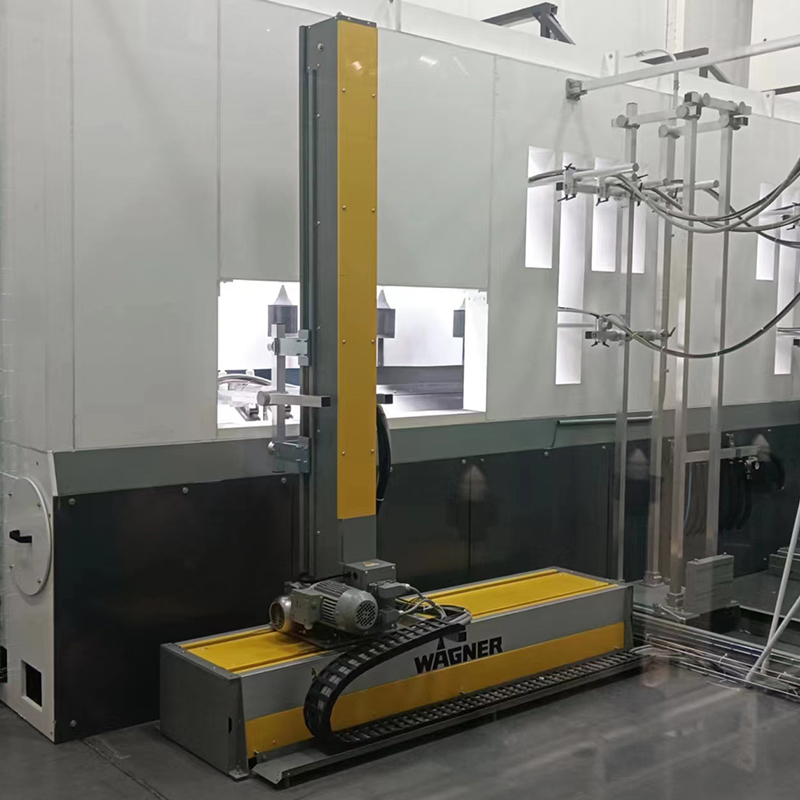 Ligne de revêtement en poudre personnalisée pour pièces métalliques Ligne de revêtement sur mesure pour pièces métalliques de masse, avec prétraitement, application de poudre, durcissement et refroidissement ; comparez sa liste complète d’équipements pour les mises à niveau de ligne. Voir le produit →
Deux détails d'exploitation déterminant si une ligne de poudre est louable. Le premier est la mise à la terre. Les crochets collectent la poudre durcie couche par couche, et une fois que la résistance de contact augmente, l'efficacité du transfert diminue et l'épaisseur du film varie d'une pièce à l'autre. Le dénudage des crochets par pyrolyse, brûlage contrôlé dans une cabine ou un four de nettoyage, rétablit le contact bien plus rapidement qu'un meulage manuel.
La seconde est le changement. Passer d'une couleur foncée à une couleur claire peut entraîner une perte de production de 20 à 40 minutes si la cabine, les tuyaux et les trémies n'ont pas été conçus pour un nettoyage rapide. La conception de la cabine et la disposition de la récupération de poudre déterminent la durée de ce temps que vous récupérez à chaque quart de travail.
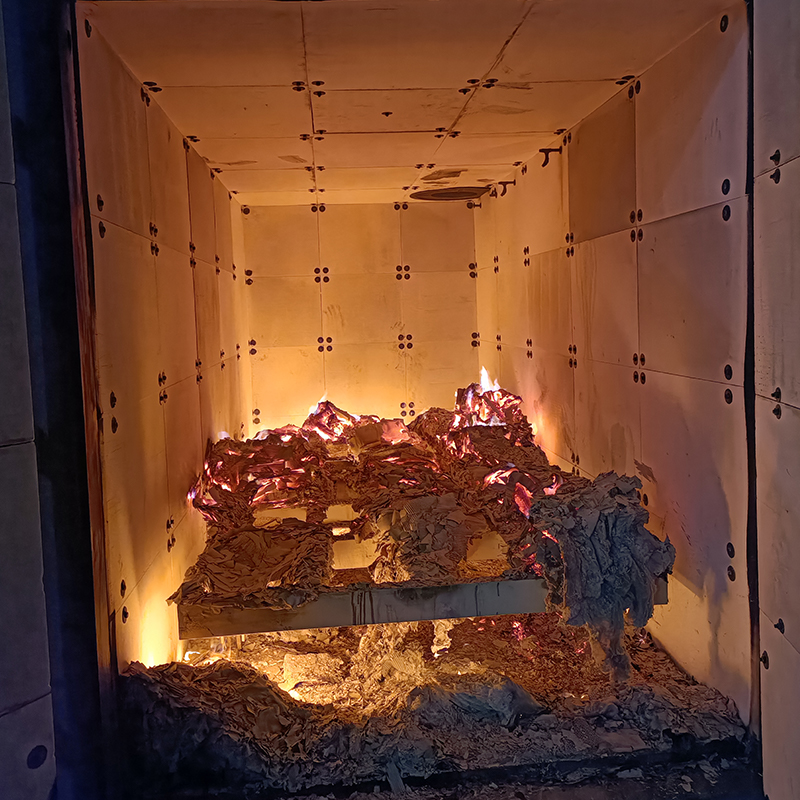 Four à pyrolyse et cabine de nettoyage pour appareils de revêtement Élimine les vieux résidus de peinture et de revêtement des supports, crochets et gabarits sans décapage chimique, aidant ainsi à rétablir le contact et à réutiliser les fixations de support. Voir le produit →
La peinture en poudre est un revêtement sec sans solvant pulvérisé électrostatiquement et durci en un film plus épais, plus dur et plus résistant aux éclats que la plupart des finitions liquides. Il convient aux pièces métalliques volumineuses qui tolèrent un durcissement de 180 à 200 degrés Celsius et peuvent être suspendues sur un convoyeur, et il s'adapte mal aux substrats sensibles à la chaleur, aux films ultra-fins et aux travaux qui changent de couleur toutes les quelques pièces.
Jugez-le comme un système plutôt que comme un matériau. La qualité du prétraitement, la mise à la terre, le contrôle du four et l'extraction déterminent le résultat final bien plus que la poudre elle-même.
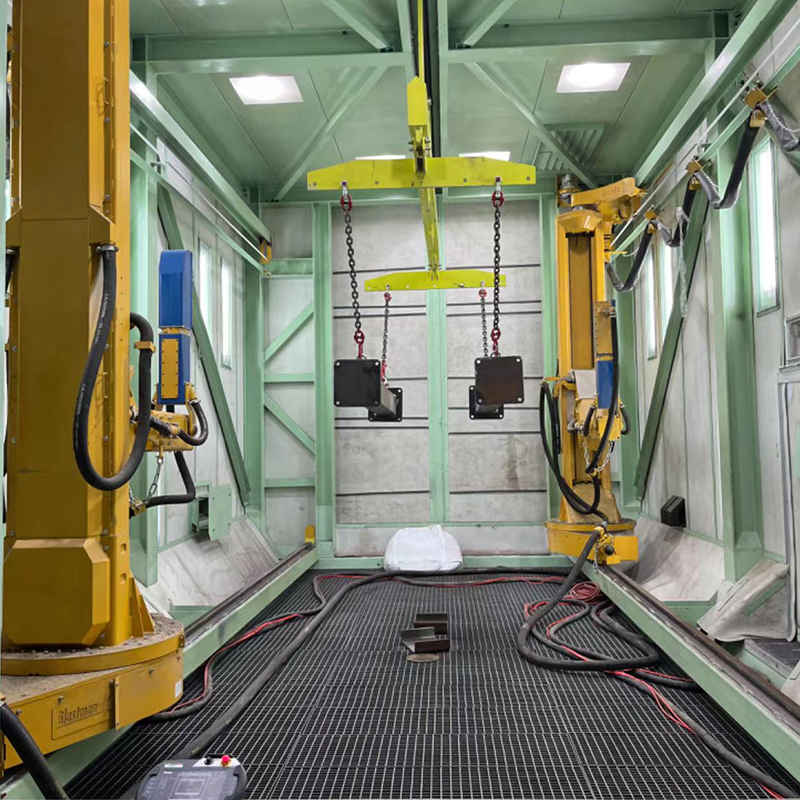
Ligne de revêtement professionnelle spécialement conçue pour les pièces moulées de grande taille et les pièces de camions lourds, applicable à diverses pièces moulées de grande taille (moulées d&#x...
See Details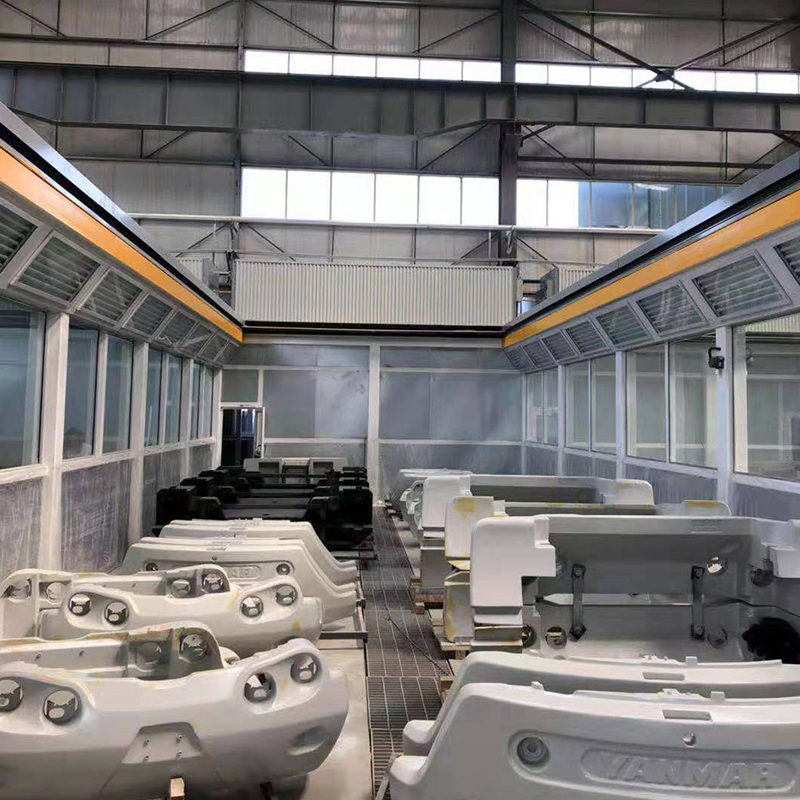
Ligne de revêtement par pulvérisation professionnelle spécialement conçue pour la fabrication et la remise à neuf de roues de voiture, applicable à différents types de roues de voiture (roue en aci...
See Details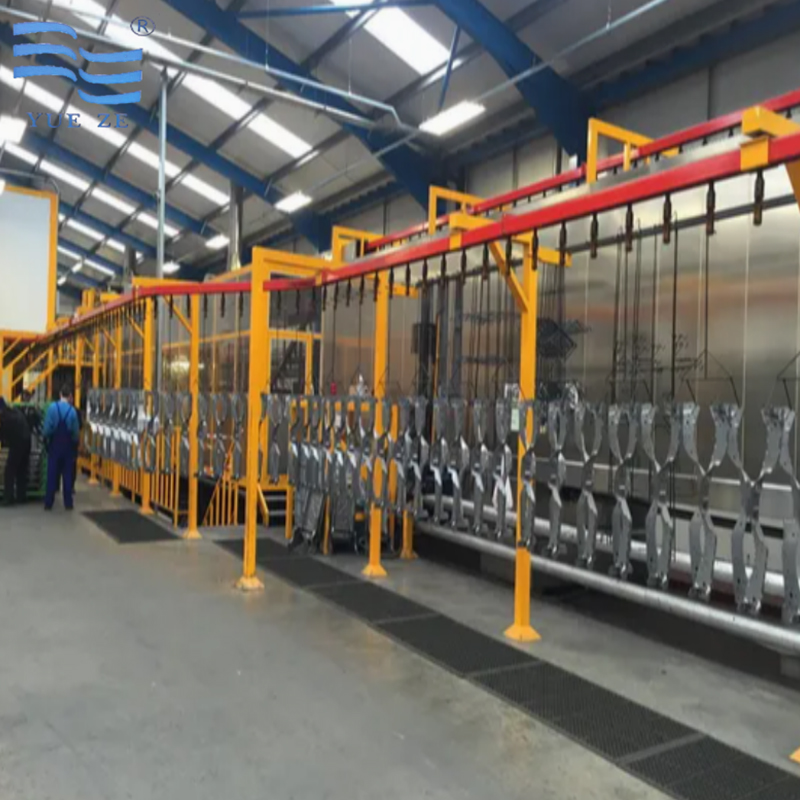
Une ligne de revêtement électrophorétique est un système complet de traitement de surface automatique. Grâce au dépôt électrophorétique, un revêtement uniforme, dense et anticorrosion est formé sur...
See Details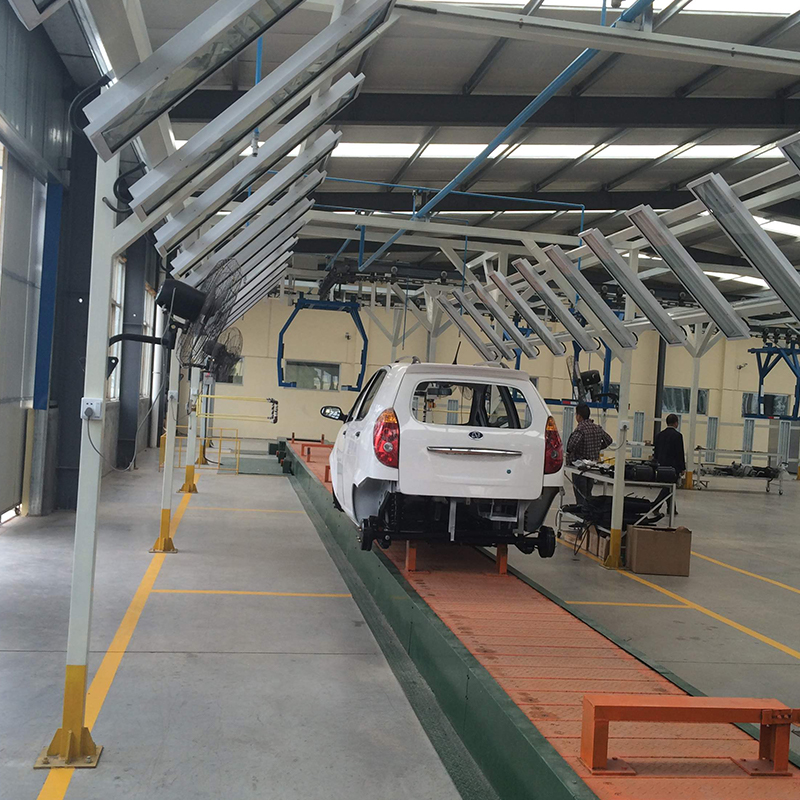
Ligne de revêtement par électrophorèse professionnelle spécialement conçue pour les véhicules électriques (VE), applicable à divers types de VE (VE de tourisme, EV commercial, véhicule logistique à...
See Details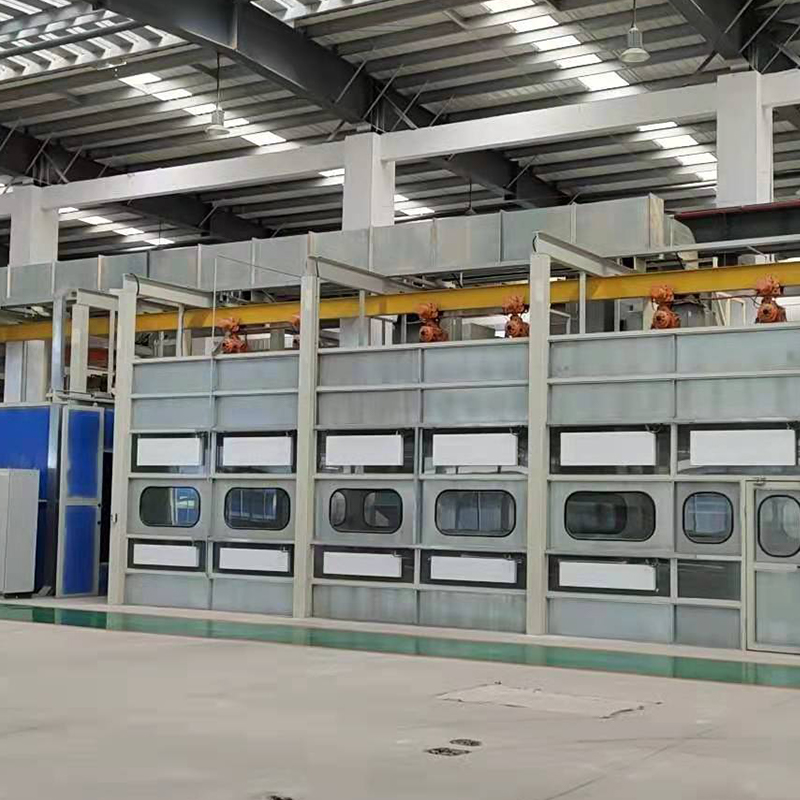
Ligne de revêtement par pulvérisation professionnelle conçue pour la fabrication et la maintenance de moteurs, applicable à différents types de moteurs (moteur à essence, moteur diesel, moteur de v...
See Details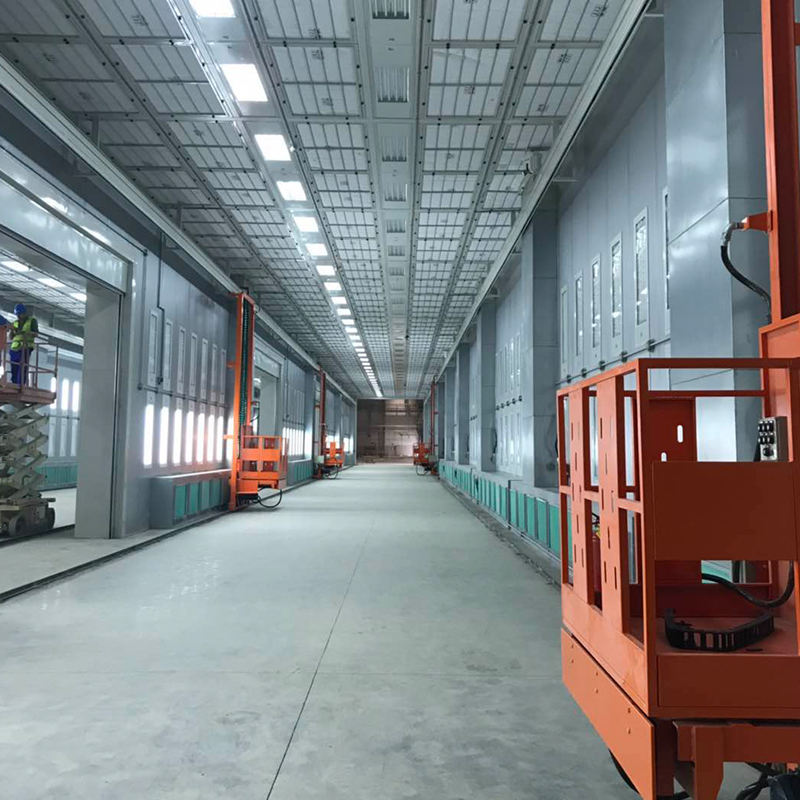
Ligne de maintenance professionnelle spécialement conçue pour les wagons et les camions-citernes, applicable à différents types de wagons et de camions-citernes (wagon ferroviaire couvert, wagon té...
See DetailsConstruisez votre système de revêtement industriel personnalisé
Envoyez-nous vos informations sur la pièce, votre capacité de production, votre processus de revêtement, l'aménagement de votre atelier et vos exigences environnementales. Yueze vous aidera à évaluer votre projet et à développer une solution appropriée de revêtement, de transport, de séchage et de traitement environnemental.
Menu principal
Produits
Contactez-nous
Adresse de l'entreprise :
N° 12, Park Avenue, parc industriel de Shanggang, Jianhu, ville de Yancheng, province du Jiangsu
Envoyez-nous un message dès maintenant !
Suivez-nous :