
Ligne de revêtement par électrophorèse professionnelle spécialement conçue pour les véhicules électriques (VE), applicable à divers types de VE (VE de tourisme, EV commercial, véhicule logistique à...
See Details
Yueze Environmental Protection fournit des solutions de traitement de surface industrielles conformes et uniques, dotées d'une technologie professionnelle et d'un savoir-faire raffiné.
 Obtenir des demandes
2026-09-04
Passez la main sur le châssis d'un tracteur bien entretenu ou sur une armoire électrique extérieure après des années de soleil, de pluie et de sel de voirie : la finition est toujours lisse, épaisse et obstinément intacte. Cette durabilité vient rarement de la peinture liquide. Cela vient du revêtement en poudre, et la réponse courte à son fonctionnement est la suivante : une poudre sèche finement broyée reçoit une charge électrostatique, la partie métallique mise à la terre attire les particules chargées sur sa surface et autour de ses bords, et la chaleur du four fond ensuite et lie chimiquement cette poudre en un film dur et continu. Il n’y a pas de solvant qui s’évapore, pas de gouttes qui s’affaissent et l’épaisseur se construit en un seul passage.
Le guide ci-dessous présente la chimie à l'intérieur de la poudre, la physique qui la fait adhérer, les trois étapes du processus, la comparaison de la poudre avec la peinture liquide et l'équipement dont une ligne complète a besoin pour faire tout cela de manière fiable, poste après poste.
Le revêtement en poudre n’est pas simplement une peinture dont le liquide a été retiré ; c'est une formulation conçue pour une méthode d'application différente. Avant d'être réduit en poudre, le matériau est un mélange de quatre groupes d'ingrédients fonctionnels :
Le mélange est extrudé, refroidi et broyé en fines particules, généralement mesurées en dizaines de micromètres, de sorte qu'il s'écoule comme de la farine tout en pouvant être pulvérisé à travers un pistolet presque comme un liquide.
Les formules thermodurcies – polyester, époxy, hybride époxy-polyester, polyuréthane – dominent la finition industrielle. Pendant la cuisson, la résine et le curatif réagissent dans un réseau moléculaire qui ne peut plus fondre. C’est cette irréversibilité qui confère aux pièces revêtues de poudre leur résistance aux produits chimiques, à la chaleur et aux chocs.
Poudres thermoplastiques – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Que la cabine soit actionnée manuellement ou entièrement automatisée, et que la pièce soit un petit support ou une pièce moulée de deux tonnes, chaque travail de revêtement en poudre passe par les trois mêmes étapes : préparer la surface, appliquer la poudre chargée, durcir le film.
La poudre adhère par contact direct et par force électrostatique, de sorte que tout ce qui reste sur le métal – huile d’usinage, rouille, calamine, humidité – devient une couche fragile emprisonnée sous la finition. Une mauvaise préparation se manifeste rarement au stand ; il apparaît des mois plus tard sous la forme d'un pelage, de cloques ou d'une corrosion rampante sous un film par ailleurs parfait.
La préparation combine généralement un dégraissage alcalin ou un lavage de conversion de type phosphate pour éliminer les huiles avec un abrasif ou un grenaillage pour éliminer la rouille et le tartre des pièces moulées et des soudures. Pour les pièces moulées lourdes et l’acier de construction, le sablage n’est pas facultatif : c’est l’étape dont dépend toute la finition.
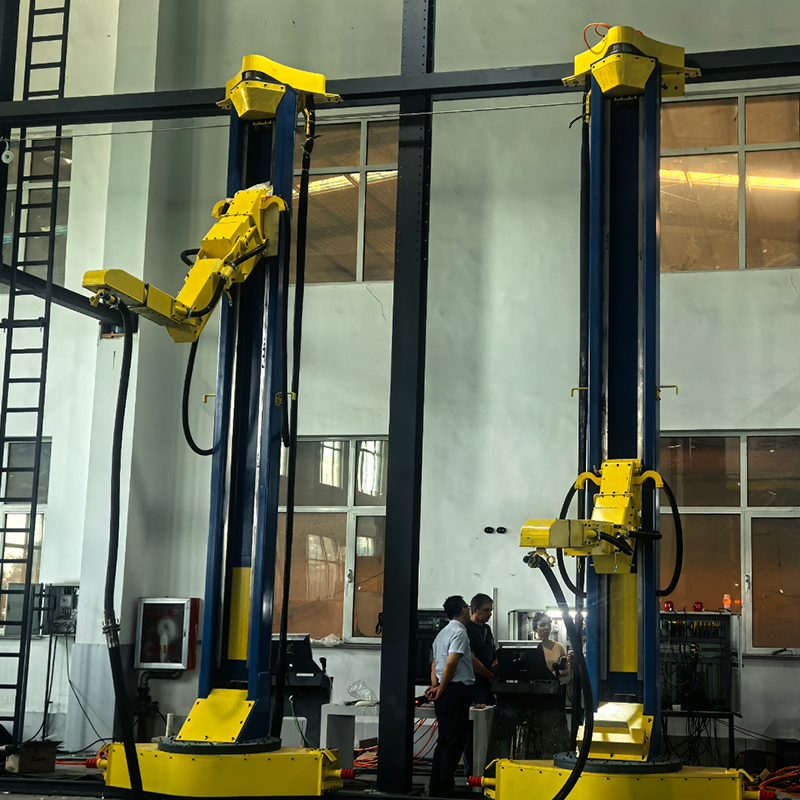 Salle de ponçage et grenailleuse automatique pour la préparation de surface Avant que la poudre ne soit pulvérisée, les pièces moulées lourdes et l'acier de construction doivent être sablés pour éliminer la rouille, le tartre et les anciens revêtements afin que la finition puisse adhérer. Cet équipement permet un sablage fermé et automatisé avec dépoussiérage, ce qui en fait une étape clé de prétraitement qui mérite d'être revue. Voir le produit →
À l’intérieur de la cabine, la poudre est aspirée d’une trémie de fluidisation – un récipient qui maintient la poudre en suspension dans de l’air légèrement bouillonnant afin qu’elle se déplace dans les tuyaux comme un fluide – et est acheminée vers le pistolet pulvérisateur. Dans la configuration la plus courante, la charge corona, une électrode haute tension à la pointe du pistolet, fonctionnant généralement à dizaines de kilovolts , ionise l'air ambiant et transfère une charge négative aux particules lorsqu'elles quittent le pistolet. La partie mise à la terre attire le nuage chargé vers elle-même et les particules retiennent cette charge suffisamment longtemps pour rester attachées pendant la manipulation et le transport jusqu'au four.
Deux effets rendent la méthode remarquablement efficace. Enveloppant Cela signifie que les particules chargées suivent le champ électrique sur les bords, les côtés et même l'arrière de la pièce. Construction auto-limitante signifie qu'à mesure que la couche chargée se développe, elle commence à repousser la poudre entrante, gardant ainsi une épaisseur de film raisonnablement uniforme - généralement environ 50 à 100 micromètres (2 à 4 mils) en un seul passage, une peinture liquide de construction nécessiterait plusieurs couches pour correspondre.
Deux variantes comptent dans la production. Les pistolets Tribo chargent la poudre par friction plutôt que par haute tension et atteignent des recoins profonds là où les champs corona luttent, tandis que le trempage en lit fluidisé crée des couches fonctionnelles très épaisses sur des pièces telles que les corps de vannes.
L'application ne met que de la poudre sur la pièce ; le four en fait un revêtement. La plupart des poudres thermodurcies durcissent une fois que le métal lui-même atteint environ 160 à 200 °C (environ 320 à 390 °F) et maintient cette température pendant 10 à 20 minutes , avec des valeurs exactes définies par la fiche technique du fabricant de poudre. Au fur et à mesure que la pièce chauffe, trois choses se produisent en séquence :
Le contrôle du durcissement doit être mesuré au niveau du métal, et pas seulement dans l'air du four. Un film insuffisamment durci s'avère crayeux et terne et échoue aux tests chimiques ; un plat trop cuit jaunit et devient cassant. Pour les substrats sensibles à la chaleur tels que les panneaux de fibres de densité moyenne, les poudres à basse température et durcissables aux UV fondent doucement et durcissent en quelques secondes sous des lampes ultraviolettes.
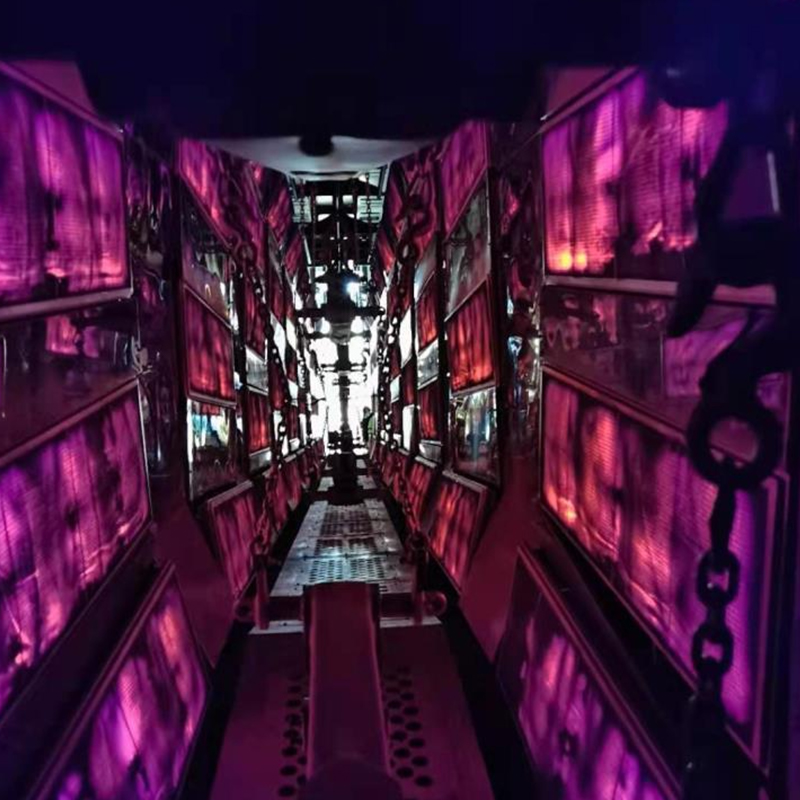 Salle de séchage industrielle pour le durcissement et la déshydratation des poudres La qualité du durcissement détermine si un film de revêtement en poudre est durable ou crayeux et cassant. Cette salle de séchage offre une circulation d'air chaud uniforme, un contrôle précis de la température constante et des modes de chauffage personnalisables, aidant les acheteurs à obtenir des finitions cohérentes et entièrement durcies. Voir le produit →
L'ensemble du processus repose sur une règle physique : les charges opposées s'attirent . En pratique, deux détails déterminent si la finition est uniforme.
La pièce doit être véritablement mise à la terre grâce à des crochets et des cintres propres. Les résidus de poudre cuite isolent l'hameçon, affaiblissent l'attraction et produisent des films fins et inégaux ainsi qu'un gaspillage de pulvérisation - c'est pourquoi les ateliers disciplinés brûlent ou remplacent les hameçons selon un calendrier fixe.
Les coins profonds, les canaux et les évidements se protègent du champ électrique, de sorte que la poudre chargée a tendance à éviter exactement les zones qui nécessitent le plus de protection. Les concepteurs de lignes répondent par un placement soigneux des pistolets, des pistolets automatiques alternatifs, une tension réduite à proximité des évidements ou des pistolets tribo sur une géométrie complexe.
La peinture en poudre et la peinture liquide peuvent toutes deux avoir fière allure dès le premier jour ; les différences se manifestent au niveau du coût, de la conformité et de la durabilité :
| Aspect | Revêtement en poudre | Peinture liquide |
|---|---|---|
| Transporteur | Poudre sèche, sans solvant | À base de solvant ou d'eau |
| Émissions de COV | Essentiellement aucun | Important pour les types à base de solvants |
| Surpulvérisation | Collectés et réutilisés avec un système de récupération | Perdu; nécessite un échappement filtré |
| Film par candidature | Passage unique épais, généralement 50 à 100 µm | Mince ; plusieurs couches pour une épaisseur égale |
| Durcissement | Polymérisation au four, réticulation chimique | Séchage à l'air ou cuisson, évaporation du solvant |
| Idéal pour | Pièces conductrices qui tolèrent les températures de cuisson | Large gamme, y compris les articles sensibles à la chaleur |
Pour une usine qui évalue la conformité en matière de COV, les déchets de matériaux et le débit, ces lignes tranchent généralement en faveur de la poudre.
En termes de volume de production, le revêtement en poudre est moins une machine unique qu'une chaîne équilibrée d'équipements se déplaçant à la vitesse du convoyeur. Une ligne industrielle complète comprend généralement :
Chaque étape contraint les autres : le temps de séjour dans le four dépend de la vitesse du convoyeur, le débit d'air de la cabine dépend de la conception de la récupération et la disposition des crochets sur le convoyeur affecte à la fois la mise à la terre et l'uniformité du film. Les acheteurs expérimentés partent donc de la pièce, du débit et des spécifications de finition, puis remontent jusqu'à l'équipement. Pour une répartition station par station, voir quels équipements une ligne de production de revêtement comprend réellement .
 Revêtement en poudre Line for Metal Workpiece Finishing Étant donné que la durée de vie du four, le flux d'air de la cabine et la conception du convoyeur interagissent tous, de nombreux acheteurs préfèrent une solution intégrée complète. Cette ligne automatisée de revêtement en poudre couvre l'application et le durcissement avec un recyclage élevé de la poudre, zéro émission de COV et des options de personnalisation complètes. Voir le produit →
Toute pièce électriquement conductrice qui tolère la température de durcissement est candidate, et dans les usines réelles, la liste est longue :
Les pièces moulées poreuses méritent une attention particulière : l'air et l'humidité emprisonnés provoquent des trous d'épingle de dégazage, à moins que les pièces ne soient précuites ou que la poudre ne contienne des additifs de dégazage, et que leur poids exige une suspension et un transport robustes. Notre solutions de revêtement de fonderie et de contrepoids montrent comment le sablage, la suspension, la pulvérisation et le durcissement sont conçus exactement autour de ce type de pièce lourde.
La plupart des défauts de finition remontent à une cause spécifique et réparable :
Le revêtement en poudre fonctionne car il associe un principe physique simple à une réaction chimique contrôlée sous chaleur. La préparation, le chargement et le durcissement doivent chacun être corrects, car aucune étape ne peut en compenser une autre. Maintenir cet équilibre stable, équipe après équipe, est la raison pour laquelle une ligne de revêtement en poudre spécialement conçue est conçue – et c'est pourquoi les usines qui traitent la ligne comme un système unique, plutôt que comme un ensemble de machines, sont celles dont les clients reviennent sans cesse.

Ligne de revêtement par électrophorèse professionnelle spécialement conçue pour les véhicules électriques (VE), applicable à divers types de VE (VE de tourisme, EV commercial, véhicule logistique à...
See Details
Ligne de revêtement par pulvérisation professionnelle spécialement conçue pour la fabrication et la remise à neuf de roues de voiture, applicable à différents types de roues de voiture (roue en aci...
See Details
Une ligne de revêtement électrophorétique est un système complet de traitement de surface automatique. Grâce au dépôt électrophorétique, un revêtement uniforme, dense et anticorrosion est formé sur...
See Details
Ligne de revêtement professionnelle spécialement conçue pour les pièces moulées de grande taille et les pièces de camions lourds, applicable à diverses pièces moulées de grande taille (moulées d&#x...
See Details
Ligne de revêtement par pulvérisation professionnelle conçue pour la fabrication et la maintenance de moteurs, applicable à différents types de moteurs (moteur à essence, moteur diesel, moteur de v...
See Details
Ligne de revêtement par pulvérisation professionnelle spécialement conçue pour les carters de moteur, applicable à différents types de carters de moteur (carter de moteur de véhicule électrique, ca...
See DetailsConstruisez votre système de revêtement industriel personnalisé
Envoyez-nous vos informations sur la pièce, votre capacité de production, votre processus de revêtement, l'aménagement de votre atelier et vos exigences environnementales. Yueze vous aidera à évaluer votre projet et à développer une solution appropriée de revêtement, de transport, de séchage et de traitement environnemental.
Menu principal
Produits
Contactez-nous
Adresse de l'entreprise :
N° 12, Park Avenue, parc industriel de Shanggang, Jianhu, ville de Yancheng, province du Jiangsu
Envoyez-nous un message dès maintenant !

Suivez-nous :