
Cardboard Paint Arresto est un équipement professionnel pour capturer et filtrer les brouillards de peinture, principalement composé de carton ondulé de haute qualité, de coton filtrant et de revêt...
See Details
Yueze Environmental Protection fournit des solutions de traitement de surface industrielles conformes et uniques, dotées d'une technologie professionnelle et d'un savoir-faire raffiné.
 Obtenir des demandes
2026-10-02
À Pune, un fabricant de métaux a appris qu'un permis de cabine de pulvérisation n'est pas un simple document. Une inspection du bureau national de contrôle de la pollution a révélé que des vapeurs de solvants s'échappaient de la face ouverte de la cabine, tandis que l'inspection des usines a interrogé les installations électriques à proximité de la zone de stockage des solvants. L'usine avait un stand, mais elle ne présentait pas d'histoire de conformité qui correspondait aux règles indiennes qui se chevauchent.
Voici les points pratiques à retenir : Les réglementations sur les cabines de pulvérisation en Inde proviennent de quatre directions : la sécurité des usines, les licences relatives au pétrole et aux explosifs, le contrôle des émissions dans l'environnement et les codes de construction et de prévention des incendies au niveau de l'État. Une cabine qui ne répond qu'à une seule couche, comme le flux d'air ou la résistance au feu, peut toujours échouer à une inspection. Le reste de ce guide explique ce que chaque régulateur attend, d'où proviennent les chiffres et comment vérifier une cabine nouvelle ou améliorée avant son installation.
L'Inde ne dispose pas d'un seul « code pour les cabines de pulvérisation ». Au lieu de cela, une opération de revêtement est réglementée par une combinaison de lois, règles et normes nationales, interprétées par les départements nationaux des usines et les commissions de contrôle de la pollution. Pour une usine de fabrication, ce sont généralement les quatre couches situées en dessous qui comptent le plus.
Étant donné que ces couches se chevauchent, une seule fiche technique du fournisseur suffit rarement. La cabine doit être conçue de manière à ce que le débit d'air, la classification électrique, le stockage des solvants et le traitement des émissions conduisent tous à la même conclusion de conformité.
Pour une cabine de pulvérisation, le chiffre de performance le plus examiné est la vitesse de l’air sur la face ouverte. De nombreuses spécifications de projets et examens d’assurance indiens font référence à un minimum de 0,5 mètre par seconde (environ 100 pieds par minute) à l'ouverture de la cabine pendant la pulvérisation. Les cabines de filtration sèche ciblent souvent 0,4 à 0,6 m/s, en fonction de la chimie de la peinture et de la quantité de pulvérisation excessive.
Pourquoi ce chiffre est important : si la vitesse est trop faible, des vapeurs de solvant et des brouillards de peinture peuvent s'échapper dans l'atelier, déclenchant à la fois un risque d'incendie et des problèmes d'exposition des travailleurs. Si la vitesse est trop élevée, vous gaspillez de l’énergie et risquez d’entraîner de la poussière dans la finition. Les inspecteurs vérifient souvent le manomètre ou le manomètre de la cabine, le chargement du filtre et la courbe du ventilateur. Une cabine sans test de débit d'air documenté peut être traitée comme non vérifiée, même si elle semble propre.
Les détails de conception qui garantissent la conformité comprennent des ventilateurs verrouillés, des jauges de pression différentielle visibles et des filtres adaptés au type de peinture. Pour les opérations à volume élevé, les cabines automatiques et robotisées peuvent maintenir une extraction constante tout en réduisant l’exposition de l’opérateur. Une cabine de pulvérisation robotisée conforme doit toujours respecter les mêmes règles de débit d'air et d'électricité qu'une unité manuelle.
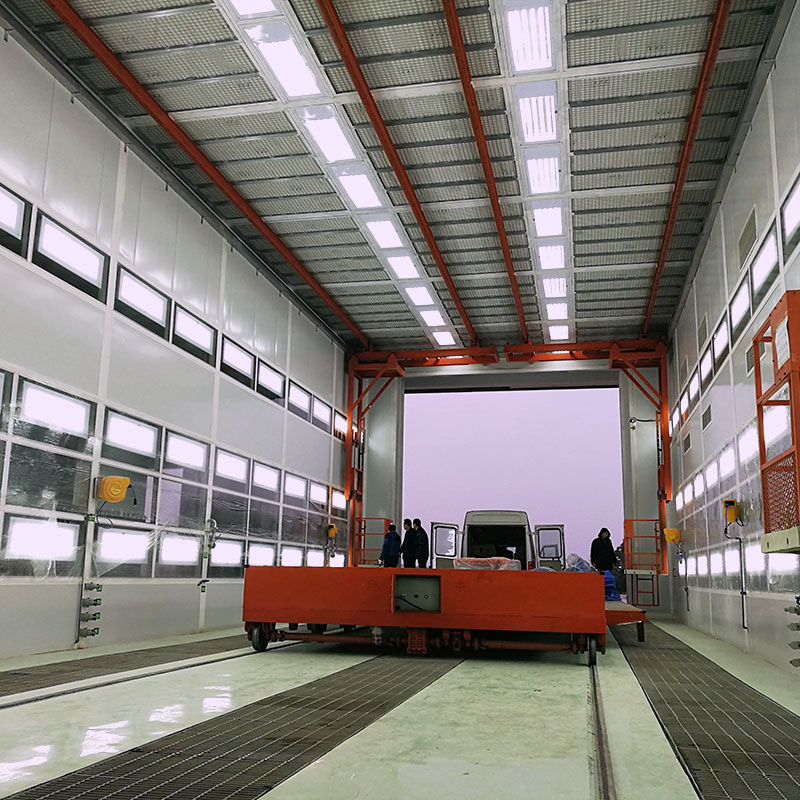 Cabine de pulvérisation robotisée automatique Une cabine de pulvérisation robotisée automatique est un système de revêtement intelligent et sans pilote. Équipé d'un système de pulvérisation robotisé, d'une circulation d'air à température constante et d'un... Voir le produit →
Les peintures à base de solvants amènent des vapeurs inflammables dans la cabine. Conformément aux règles pétrolières et aux attentes du PESO, les zones de stockage de liquides inflammables sont classées et les équipements électriques à l'intérieur de la zone dangereuse doivent être classés pour le groupe de gaz et la classe de température appropriés. Les luminaires, interrupteurs et moteurs ordinaires sont des défaillances d’inspection courantes.
La liaison et la mise à la terre sont tout aussi importantes. Toutes les parties conductrices de la cabine, du convoyeur, des supports de pièces et du récipient de peinture doivent être collées afin que les charges statiques ne puissent pas s'accumuler. Les clapets coupe-feu, les ventilateurs anti-étincelles et une séparation claire entre la zone de pulvérisation et le stockage du solvant réduisent le risque qu'une petite inflammation se transforme en incident majeur.
En pratique, une étude de sécurité incendie pour une cabine de pulvérisation indienne pose généralement trois questions : la classification électrique est-elle documentée ? La continuité de la mise à la terre est-elle testée et enregistrée ? La quantité et l’emplacement de stockage du solvant sont-ils approuvés ? Si la réponse à une question est non, la cabine peut être fermée même si la qualité de la finition de la peinture est excellente.
Le respect de l’environnement ne s’arrête pas à l’échappement des stands. Les règles du CPCB et du State Board contrôlent les émissions de particules et de COV provenant des opérations de revêtement. Pour les peintures à base de solvants, un filtre sec seul peut ne pas respecter la limite ; un dispositif de contrôle des COV en aval, tel qu'une adsorption sur charbon actif ou une oxydation thermique, peut être nécessaire. La poussière provenant du ponçage et du grenaillage doit également être captée et filtrée.
L'ensemble d'équipement comprend généralement un dépoussiéreur pour les particules et une unité de traitement des gaz résiduaires pour les COV. La sélection dépend du type de solvant, de la concentration, du débit d'air et des conditions de consentement locales du SPCB. Les ateliers de peinture situés dans les zones industrielles peuvent être confrontés à des limites plus strictes que les usines rurales isolées. L'objectif d'émission doit donc être confirmé avant la commande du stand.
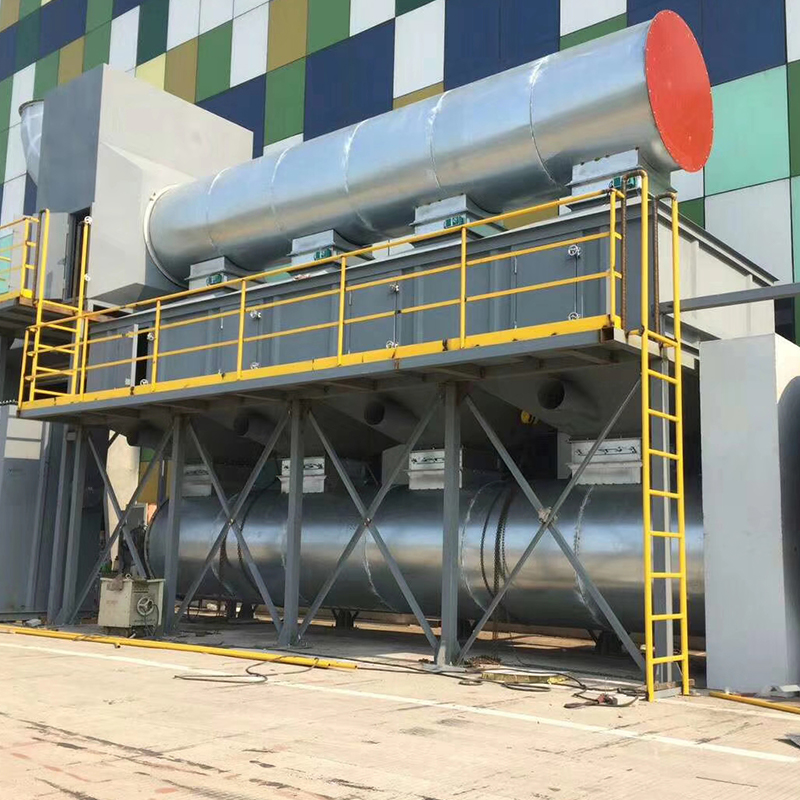 Équipement de traitement des gaz résiduaires Équipement de traitement des gaz résiduaires, electric-driven with stable power output, mainly composed of a gas collection hood, purification filter, fan, control system, and waste ... Voir le produit →
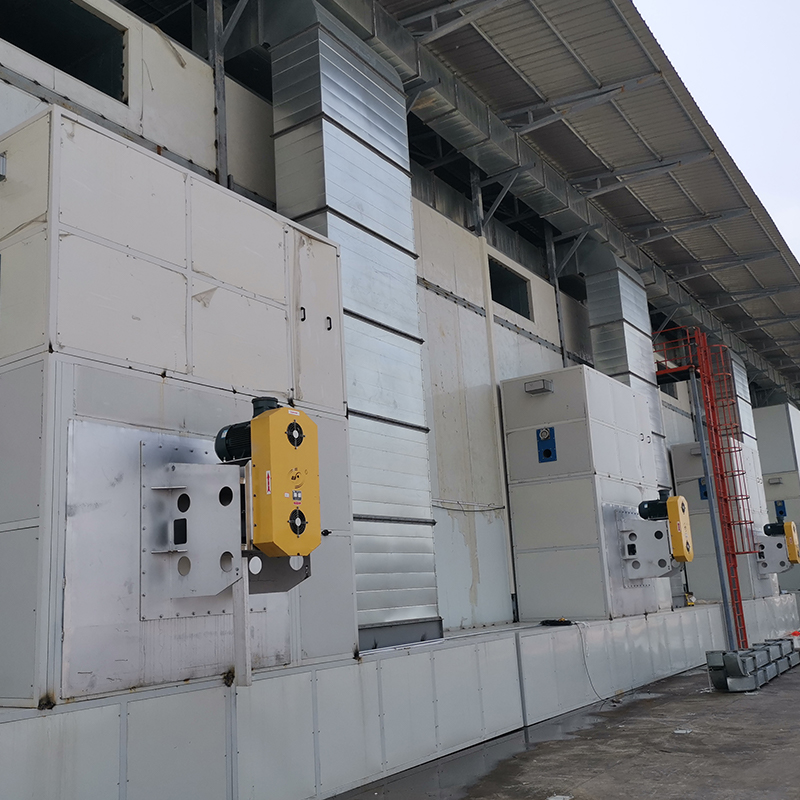 Collecteur de poussière Collecteur de poussière, electric-driven with stable power output, mainly composed of a dust collection hood, filter element, fan, control system, and ash discharge device. It ... Voir le produit →
Les déchets solides constituent l’autre moitié du tableau de conformité. Les filtres usagés, les boues de peinture et les chiffons imbibés de solvants sont généralement classés comme déchets dangereux en vertu des règles sur les déchets dangereux et autres (gestion et mouvements transfrontaliers), 2016. Ils doivent être stockés, étiquetés et envoyés à une installation autorisée de traitement, de stockage et d'élimination. Certaines usines évaluent sur place incinérateur de déchets solides options pour les flux de déchets appropriés, mais la décision doit correspondre à la catégorie de déchets et aux approbations de l’État.
Le tableau ci-dessous résume les principaux points de contact réglementaires, les preuves typiques demandées par un inspecteur et la réponse de conception pratique. Utilisez-la comme liste de contrôle lors des spécifications du stand et des audits préalables à l'inspection.
| Couche réglementaire | Exigence typique | Des preuves à conserver | Réponse de conception |
|---|---|---|---|
| Loi sur les usines et règles d'usine de l'État | Ventilation, dépoussiérage et fumées, sécurité incendie | Rapport de test de débit d'air, journal de maintenance | Ventilateurs verrouillés, manomètres, programme de filtrage |
| Règles pétrolières et PESO | Permis de stockage de liquides inflammables, classification zone dangereuse | Licence PESO, certificat électrique, test de mise à la terre | Raccords antidéflagrants, liaison, confinement des déversements |
| Loi sur l'environnement (protection), CPCB et SPCB | Limites d'émission de particules et de COV, autorisation d'exploitation | Rapport de test de cheminée, ordonnance sur consentement, dossiers d'élimination des filtres | Collecteur de poussière, contrôle des COV, conception de conduits |
| Règles sur les déchets dangereux | Ségrégation, étiquetage, élimination autorisée | Documents manifestes, enregistrements des zones de stockage | Bacs filtrants étanches, collecte des boues, stockage dédié |
| BIS et codes de prévention des incendies locaux | Construction de stands, équipements électriques, lutte contre les incendies | Certificats matériaux, NOC incendie, fiches techniques des équipements | Panneaux incombustibles, installations électriques nominales, système de suppression |
De nombreux échecs de conformité sont constatés avant l’arrivée du stand. Un devis à faible coût peut exclure le dossier de documentation, laissant l'usine se disputer avec les inspecteurs après l'installation. Pour un projet indien, le bon de commande doit exiger un dossier de conformité comprenant des dessins de classification électrique, des courbes de performances des ventilateurs, des rapports de tests de débit d'air, des certificats de matériaux et une évaluation de la zone dangereuse.
Demandez au fournisseur de confirmer par écrit la base de conception du stand. Quelle norme a été utilisée pour le calcul du débit d’air ? Quel groupe de gaz et quelle classe de température s'appliquent à l'électricité ? Comment le traitement des COV respectera-t-il la limite de consentement du SPCB ? Si le fournisseur ne peut pas répondre à ces questions, l'équipement peut être techniquement fonctionnel mais commercialement risqué.
Pour la fabrication automobile et de véhicules électriques, où les lignes de revêtement fonctionnent à haut débit, la même logique de conformité s'applique à l'ensemble de la ligne, et pas seulement à la cabine. Une ligne complète comprend le prétraitement, le séchage, le convoyeur et le contrôle des émissions. Les acheteurs évaluent solutions de revêtement pour la fabrication automobile et de véhicules électriques devrait mapper chaque sous-système à la réglementation indienne pertinente avant l’approbation de la mise en page.
En Inde, les réglementations relatives aux cabines de pulvérisation sont multiples, mais elles ne sont pas mystérieuses. Les usines qui passent les inspections sans problème considèrent la conformité comme un élément de conception dès le premier jour : le débit d'air est calculé et testé, les équipements électriques sont classés et certifiés, les émissions sont capturées et traitées et les déchets dangereux sont documentés dès le premier changement de filtre.
Le coût de la modernisation d'une cabine après un avis d'arrêt est presque toujours plus élevé que celui de la spécification de la documentation appropriée et des dispositifs de sécurité au stade de la commande. Que vous installiez une cabine manuelle, une cabine robotisée ou une ligne de revêtement complète, l'approche gagnante consiste à rassembler les preuves avant que l'inspecteur ne les demande.

Cardboard Paint Arresto est un équipement professionnel pour capturer et filtrer les brouillards de peinture, principalement composé de carton ondulé de haute qualité, de coton filtrant et de revêt...
See Details
Ligne de revêtement par pulvérisation professionnelle spécialement conçue pour la fabrication et la remise à neuf de roues de voiture, applicable à différents types de roues de voiture (roue en aci...
See Details
Ligne de revêtement par pulvérisation professionnelle spécialement conçue pour les carters de moteur, applicable à différents types de carters de moteur (carter de moteur de véhicule électrique, ca...
See Details
Ligne de revêtement par pulvérisation professionnelle conçue pour la fabrication et la maintenance de moteurs, applicable à différents types de moteurs (moteur à essence, moteur diesel, moteur de v...
See Details
La cabine de pulvérisation et de ponçage mobile rétractable est un poste de travail de revêtement flexible, peu encombrant et multifonctionnel. Avec une structure mobile télescopique et un système ...
See Details
La cabine de pulvérisation pour véhicules lourds est un atelier de revêtement professionnel à grande échelle, spécialement conçu pour les équipements surdimensionnés et lourds. Avec une circulation...
See DetailsConstruisez votre système de revêtement industriel personnalisé
Envoyez-nous vos informations sur la pièce, votre capacité de production, votre processus de revêtement, l'aménagement de votre atelier et vos exigences environnementales. Yueze vous aidera à évaluer votre projet et à développer une solution appropriée de revêtement, de transport, de séchage et de traitement environnemental.
Menu principal
Produits
Contactez-nous
Adresse de l'entreprise :
N° 12, Park Avenue, parc industriel de Shanggang, Jianhu, ville de Yancheng, province du Jiangsu
Envoyez-nous un message dès maintenant !

Suivez-nous :